
À primeira vista, um alimentador helicoidal pode parecer um equipamento relativamente simples.
No entanto, em uma moderna fábrica de celulose, sua função pode ser muito mais complexa do que simplesmente transportar matéria-prima de um ponto para outro.
Quando cavacos de madeira ou outros materiais fibrosos precisam ser introduzidos em um sistema de vaporização, impregnação, pré-tratamento ou refino operando sob pressão, o equipamento precisa executar várias funções simultaneamente.
Ele deve:
- alimentar o material de forma contínua;
- comprimir a matéria-prima;
- remover parte da água livre;
- formar um tampão compacto de material;
- impedir o retorno de vapor de alta pressão para o sistema de alimentação.
Para esse tipo de aplicação é utilizado um alimentador helicoidal de compressão, também conhecido como alimentador de rosca formador de tampão.
Diferentemente de uma rosca transportadora convencional, cuja principal função é transportar material, esse tipo de alimentador é projetado para comprimir progressivamente a matéria-prima durante o deslocamento.
O material compactado forma um tampão denso que atua como uma barreira entre a seção de alimentação, normalmente próxima à pressão atmosférica, e o processo subsequente, que pode operar sob alta temperatura e alta pressão.
Na produção de celulose, esse princípio pode melhorar a estabilidade operacional, reduzir perdas de vapor e preparar os cavacos ou outros materiais fibrosos para uma vaporização ou impregnação química mais eficiente.
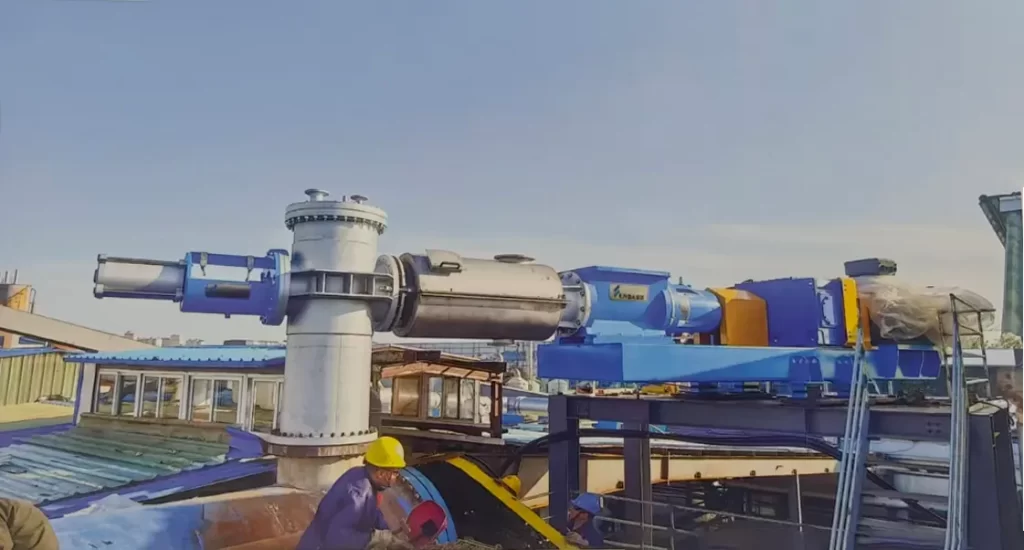
O que é um alimentador helicoidal em uma fábrica de celulose?
Um alimentador helicoidal para celulose é um equipamento industrial robusto projetado para introduzir continuamente materiais fibrosos na etapa seguinte do processo.
Dependendo da configuração da linha, ele pode ser instalado antes de:
- sistemas de vaporização;
- equipamentos de impregnação;
- sistemas pressurizados;
- refinadores;
- equipamentos de pré-tratamento;
- sistemas de tratamento químico.
O material entra pela seção de alimentação e é transportado por uma rosca giratória em direção à descarga.
Entretanto, a geometria interna do equipamento é projetada de maneira que o espaço disponível para o material diminua progressivamente.
À medida que o material avança, ele é submetido a uma compressão cada vez maior.
Em um sistema corretamente dimensionado, esse processo pode proporcionar vários efeitos importantes:
- remoção parcial da água livre;
- compactação e abertura mecânica da estrutura do material;
- aumento da densidade aparente;
- formação de um tampão compacto;
- vedação entre zonas de diferentes pressões.
Essa é uma das principais diferenças entre um alimentador helicoidal de compressão e uma rosca transportadora convencional.
Como funciona um alimentador helicoidal de compressão?
O funcionamento pode ser dividido em várias etapas sucessivas.
1. Alimentação do material
A matéria-prima entra pela seção de alimentação.
Dependendo do processo, o material pode ser:
- cavacos de madeira;
- biomassa fibrosa;
- material vegetal preparado;
- outros materiais fibrosos utilizados no processo de produção de celulose.
Na entrada, a matéria-prima normalmente apresenta uma estrutura relativamente solta, com muitos espaços vazios entre as partículas.
O projeto adequado da entrada e do silo é importante porque cavacos e materiais fibrosos não apresentam o mesmo comportamento de fluxo de materiais granulares.
Um sistema mal projetado pode causar:
- formação de pontes no silo;
- alimentação irregular;
- variações repentinas de fluxo;
- preenchimento insuficiente da rosca;
- interrupções na alimentação.
Por isso, uma alimentação estável é fundamental para o funcionamento correto do equipamento.
2. Compressão progressiva
À medida que a rosca gira, o material é transportado em direção à descarga.
A geometria interna provoca um aumento gradual da compressão.
Em vez de manter o mesmo volume disponível ao longo de todo o equipamento, como ocorre em muitas roscas transportadoras, o alimentador reduz progressivamente o espaço disponível para o material.
A compressão pode ser obtida pela combinação de diversos parâmetros:
- passo da rosca;
- diâmetro da rosca;
- diâmetro do eixo;
- geometria interna;
- restrição na descarga;
- contrapressão.
Como resultado, o material se torna progressivamente mais compacto.
Esse princípio é particularmente adequado para cavacos de madeira e materiais fibrosos, que apresentam elevado grau de compressibilidade.
3. Compressão, abertura mecânica e desidratação
Durante o processo, o material não é apenas transportado.
Ele também é submetido a forte compressão e esforço mecânico.
A matéria-prima pode sofrer:
compressão, cisalhamento, abertura parcial da estrutura e remoção de água.
Essa preparação pode ser importante para o tratamento posterior.
A remoção de parte da água livre e a alteração da estrutura física do material criam melhores condições para a penetração posterior de vapor ou produtos químicos.
O objetivo não é simplesmente reduzir o tamanho das partículas.
O mais importante é modificar as características físicas do material antes da próxima etapa do processo.
4. Formação de um tampão compacto
Uma das funções mais importantes do alimentador helicoidal é formar um tampão de material altamente compactado.
À medida que a pressão aumenta, o material inicialmente solto é transformado em uma massa densa na região de descarga.
Esse tampão passa a funcionar como parte do próprio sistema de vedação.
O princípio é particularmente importante em linhas onde existem pressões muito diferentes nos dois lados do alimentador.
Na alimentação pode existir pressão atmosférica, enquanto no equipamento posterior podem existir:
- vapor em alta temperatura;
- vapor saturado;
- pressão elevada;
- soluções químicas.
Sem uma vedação eficiente, o vapor poderia retornar para a área de alimentação.
O tampão compacto ajuda a impedir esse retorno.
Por que a contrapressão é importante?
O alimentador mostrado nos dados técnicos fornecidos trabalha em conjunto com uma tubulação em formato de T equipada com um dispositivo de contrapressão.
Esse é um elemento importante do sistema.
Para que o material seja comprimido corretamente, é necessário existir uma resistência controlada na saída.
O dispositivo de contrapressão cria essa resistência.
Dessa forma, a rosca consegue comprimir a matéria-prima antes da descarga.
Uma contrapressão corretamente ajustada ajuda a garantir:
- compressão estável;
- maior densidade do tampão;
- melhor vedação;
- redução do retorno de vapor;
- alimentação mais uniforme.
Entretanto, aumentar a contrapressão excessivamente também pode causar problemas.
Se a resistência for muito elevada, o torque necessário pode aumentar rapidamente.
Isso pode provocar:
- sobrecarga do motor;
- maior desgaste da rosca;
- bloqueio do equipamento;
- danos aos componentes mecânicos.
Por isso, o projeto deve buscar um equilíbrio entre a qualidade da vedação e a carga mecânica aplicada ao sistema de acionamento.
Vedação contra vapor de alta pressão
Depois que o tampão de material é formado, ele passa a atuar como uma barreira física dentro do sistema.
Essa barreira ajuda a separar o lado de alimentação do equipamento que opera sob pressão.
Em processos que envolvem vaporização ou pré-tratamento pressurizado, essa é uma das funções mais importantes do alimentador.
Em vez de depender apenas de uma válvula mecânica para separar as duas zonas de pressão, o sistema utiliza o próprio material compactado como elemento de vedação.
Um tampão estável pode ajudar a reduzir:
- retorno de vapor;
- variações de pressão;
- perturbações no fluxo de alimentação;
- perdas de energia térmica.
Por essa razão, o alimentador helicoidal deve ser considerado parte do processo tecnológico, e não apenas um equipamento de transporte.
Expansão do material após a descarga
Um fenômeno importante ocorre quando o material sai da zona de alta compressão.
Dentro do alimentador, a matéria-prima está fortemente compactada.
Após passar pela região de descarga, a pressão mecânica diminui rapidamente.
Como resultado, o material comprimido tende a se expandir.
Essa expansão pode reabrir parcialmente a estrutura do material.
O processo pode ser resumido da seguinte forma:
compressão → descarga → expansão rápida
Essa sequência cria condições favoráveis para a etapa seguinte.
Após a expansão, vapor ou produtos químicos podem penetrar no material com maior facilidade.
Melhoria da vaporização e da impregnação química
Na produção de celulose, a penetração uniforme de vapor e produtos químicos é extremamente importante.
Se a matéria-prima não estiver adequadamente preparada, o tratamento pode ocorrer de forma desigual.
Algumas regiões do material podem receber tratamento excessivo, enquanto outras podem permanecer insuficientemente tratadas.
A compressão mecânica seguida pela expansão ajuda a abrir a estrutura da matéria-prima.
Dependendo do processo, após sair do alimentador o material pode entrar em contato com:
- vapor saturado;
- vapor de processo;
- licor químico;
- solução de impregnação;
- outros reagentes químicos.
A preparação mecânica proporcionada pelo alimentador cria melhores condições para uma impregnação mais rápida e uniforme.
Alimentador helicoidal x rosca transportadora
Embora os equipamentos possam parecer semelhantes externamente, suas funções são diferentes.
| Característica | Alimentador helicoidal de compressão | Rosca transportadora |
|---|---|---|
| Função principal | Alimentar e comprimir | Transportar |
| Compressão do material | Alta | Normalmente baixa |
| Formação de tampão | Sim | Normalmente não |
| Vedação de pressão | Sim | Geralmente não |
| Desidratação | Possível | Normalmente não |
| Sistema de contrapressão | Comum | Geralmente desnecessário |
| Isolamento contra vapor | Função importante | Não é função principal |
| Aplicação em celulose | Alimentação de processos pressurizados | Transporte de material |
Uma rosca transportadora convencional responde principalmente à seguinte pergunta:
Como transportar o material de um ponto A para um ponto B?
Já um alimentador helicoidal de compressão precisa responder a uma questão mais complexa:
Como alimentar continuamente o material em um processo pressurizado, comprimi-lo e, ao mesmo tempo, impedir que o vapor retorne pela linha de alimentação?
Essa diferença deve ser considerada na seleção do equipamento.
Principais componentes de um alimentador helicoidal industrial
Embora o projeto varie conforme a aplicação, um alimentador utilizado na indústria de celulose normalmente possui vários componentes principais.
Seção de alimentação
Recebe a matéria-prima proveniente do equipamento anterior e fornece material continuamente para a rosca.
Ao trabalhar com cavacos de madeira, é importante evitar pontes e alimentação irregular.
Conjunto helicoidal
A rosca é o principal componente de trabalho.
Sua geometria influencia diretamente:
- capacidade;
- taxa de compressão;
- potência necessária;
- tempo de permanência;
- formação do tampão.
A rosca deve suportar alto torque e elevada carga mecânica.
Zona de compressão
Nessa região ocorre a maior parte da compactação.
O projeto precisa gerar pressão suficiente sem provocar uma carga excessiva sobre o sistema de acionamento.
Carcaça
A carcaça contém e direciona o material e precisa suportar as forças internas produzidas durante a compressão.
Em aplicações industriais pesadas, a rigidez da estrutura é especialmente importante.
Sistema de acionamento
Normalmente inclui:
- motor elétrico;
- redutor;
- acoplamento;
- componentes de suporte.
Grandes alimentadores de compressão podem exigir elevada potência instalada porque uma parte significativa da energia é utilizada para compactar o material.
Dispositivo de contrapressão
Esse mecanismo controla a resistência na descarga e ajuda a manter a formação estável do tampão.
Sua regulagem correta é fundamental para o desempenho do sistema.
Tubulação em T
Em determinadas configurações, o alimentador é conectado ao processo por meio de uma tubulação em formato de T.
Essa configuração trabalha em conjunto com o sistema de contrapressão e permite integrar o alimentador ao equipamento posterior de vaporização ou tratamento químico.
Capacidade e potência dos alimentadores helicoidais
De acordo com os dados técnicos fornecidos, a série inclui os seguintes modelos:
| Modelo | Capacidade de processamento | Potência do motor |
|---|---|---|
| WLQ13.5 | 150–250 t/d | 132–200 kW |
| WLQ17 | 300–600 t/d | 355–560 kW |
| WLQ20 | 500–1000 t/d | 450–800 kW |
| WLQ24 | 800–1500 t/d | 710–1000 kW |
Esses valores mostram uma característica importante desse tipo de equipamento.
A potência instalada pode ser consideravelmente maior do que a de uma rosca transportadora convencional de dimensões semelhantes.
Isso ocorre porque uma grande parte da energia não é utilizada apenas para transportar o material, mas também para:
comprimir, compactar e formar o tampão.
A seleção do equipamento não deve ser baseada somente na capacidade diária.
As propriedades da matéria-prima e as condições do processo também devem ser consideradas.
Como selecionar o alimentador helicoidal correto?
A seleção começa pela análise da matéria-prima.
Duas fábricas com a mesma capacidade nominal podem precisar de equipamentos diferentes se as características do material forem diferentes.
Alguns parâmetros são especialmente importantes.
1. Capacidade de produção
Normalmente é expressa em:
toneladas por dia — t/d
ou
toneladas por hora — t/h.
Entretanto, a capacidade média não é suficiente.
Também é necessário considerar picos de alimentação e variações de processo.
2. Tipo de matéria-prima
As características dos cavacos de madeira podem variar significativamente.
Devem ser avaliados:
- formato das partículas;
- dimensões dos cavacos;
- comprimento das fibras;
- densidade aparente;
- compressibilidade.
Esses fatores influenciam diretamente a carga sobre a rosca.
3. Teor de umidade
A umidade pode alterar significativamente o comportamento do material durante a compressão.
Ela pode influenciar:
- atrito;
- desidratação;
- densidade do tampão;
- torque;
- estabilidade do fluxo.
Por isso, o teor de umidade deve ser informado com a maior precisão possível durante o dimensionamento.
4. Distribuição granulométrica
Em condições industriais reais, a matéria-prima não possui tamanho uniforme.
Partículas muito grandes podem causar:
- alimentação instável;
- sobrecarga localizada;
- bloqueios;
- maior desgaste.
Materiais com grande quantidade de partículas finas também podem apresentar comportamento diferente durante a compressão.
5. Densidade aparente
A densidade aparente influencia a relação entre capacidade volumétrica e capacidade mássica.
Dois materiais ocupando o mesmo volume podem apresentar massas muito diferentes.
Por isso, a capacidade em toneladas deve sempre considerar a densidade real do material.
6. Grau de compressão necessário
Diferentes processos exigem diferentes níveis de compactação.
Um equipamento utilizado apenas para alimentação controlada pode exigir menor compressão.
Quando o objetivo é formar uma vedação contra alta pressão, o tampão precisa ser mais denso.
Isso influencia diretamente:
- projeto da rosca;
- potência do motor;
- torque do redutor;
- contrapressão.
7. Pressão do equipamento posterior
A diferença de pressão entre os dois lados do alimentador precisa ser avaliada.
Quanto maior a pressão no equipamento posterior, maior é a exigência sobre a estabilidade do tampão.
Por isso, o alimentador deve ser selecionado como parte de todo o sistema, e não isoladamente.
Por que a potência do motor é tão alta?
Uma dúvida comum é por que um alimentador helicoidal para a indústria de celulose utiliza motores de elevada potência.
A principal razão é a compressão.
Uma rosca transportadora convencional utiliza a maior parte da energia para movimentar material e vencer o atrito.
Já o alimentador de compressão precisa gerar força suficiente para transformar grandes quantidades de material fibroso em um tampão denso.
O torque necessário pode aumentar quando:
- o teor de umidade muda;
- a densidade do material aumenta;
- o tamanho das partículas cresce;
- a contrapressão aumenta;
- a alimentação se torna irregular.
Por isso, o sistema de acionamento precisa possuir uma margem adequada de torque.
Problemas comuns em alimentadores helicoidais
Mesmo um equipamento corretamente projetado pode apresentar problemas se as condições de processo mudarem significativamente.
Bloqueio do material
As causas podem incluir:
- partículas superdimensionadas;
- objetos estranhos;
- contrapressão excessiva;
- alimentação irregular;
- variação excessiva de umidade.
A solução deve começar pela identificação da causa real, e não simplesmente pelo aumento da potência do motor.
Sobrecarga do motor
Corrente ou torque elevados podem indicar:
- compressão excessiva;
- contrapressão muito alta;
- desgaste mecânico;
- presença de corpos estranhos;
- alimentação acima da capacidade.
Operar continuamente nessas condições pode reduzir a vida útil do motor, redutor e conjunto helicoidal.
Formação instável do tampão
Se a densidade do tampão variar, a vedação também pode se tornar instável.
As principais causas podem estar relacionadas a variações em:
- umidade;
- vazão;
- densidade aparente;
- tamanho das partículas;
- ajuste da contrapressão.
Por isso, uma alimentação uniforme é fundamental.
Retorno de vapor
O retorno de vapor para o lado da alimentação é um problema operacional importante.
Possíveis causas incluem:
- densidade insuficiente do tampão;
- baixa alimentação;
- contrapressão incorreta;
- desgaste da rosca;
- parâmetros inadequados do processo.
Nesses casos, é necessário avaliar o sistema completo de alimentação e vedação.
Manutenção do alimentador helicoidal
Como esse equipamento trabalha continuamente sob altas cargas mecânicas, a manutenção preventiva é essencial.
Desgaste da rosca
A superfície da rosca permanece em contato constante com material comprimido.
O desgaste excessivo pode reduzir gradualmente a capacidade de gerar compressão.
Desgaste da carcaça
As superfícies internas e as folgas devem ser verificadas regularmente.
O aumento da folga entre a rosca e a carcaça pode reduzir a eficiência do equipamento.
Redutor e rolamentos
Os componentes do acionamento devem ser inspecionados e lubrificados de acordo com as recomendações do fabricante.
Temperatura elevada, vibração ou ruído anormal devem ser investigados imediatamente.
Sistema de contrapressão
O mecanismo deve operar de forma livre e estável.
Travamentos podem provocar variações severas de carga sobre o motor e o redutor.
Monitoramento da corrente do motor
A corrente elétrica pode fornecer informações importantes sobre o estado operacional.
Um aumento gradual do consumo pode indicar alterações em:
- propriedades da matéria-prima;
- folgas mecânicas;
- contrapressão;
- desgaste dos componentes.
O acompanhamento desses dados pode ajudar a identificar problemas antes de uma parada inesperada.
Aplicações na indústria de celulose e papel
Os alimentadores helicoidais de compressão podem ser utilizados em diferentes áreas onde são necessárias alimentação contínua e separação entre zonas com diferentes pressões.
Processamento de cavacos de madeira
Os cavacos podem ser comprimidos antes da vaporização ou do tratamento químico.
Processos de pasta mecânica e quimimecânica
Processos que combinam temperatura, pressão e produtos químicos exigem uma alimentação confiável entre diferentes etapas da linha.
Pré-vaporização
O tampão compacto permite separar o sistema de alimentação atmosférica do equipamento pressurizado.
Impregnação química
A compressão seguida pela expansão pode criar melhores condições para a penetração dos produtos químicos na estrutura do material.
Processamento de biomassa
O mesmo princípio também pode ser utilizado em determinados processos com biomassa e materiais fibrosos nos quais a matéria-prima precisa ser introduzida em um vaso ou sistema pressurizado.
O projeto, entretanto, deve sempre ser adaptado às propriedades do material.
Quais informações fornecer ao solicitar um alimentador helicoidal?
Para selecionar corretamente o equipamento, informar apenas:
“Precisamos de 500 toneladas por dia”
normalmente não é suficiente.
Uma consulta técnica deve incluir, sempre que possível:
- tipo de matéria-prima;
- capacidade requerida;
- teor de umidade;
- densidade aparente;
- tamanho médio das partículas;
- tamanho máximo das partículas;
- equipamento localizado antes do alimentador;
- equipamento localizado depois do alimentador;
- pressão de operação;
- temperatura de operação;
- produtos químicos presentes no processo;
- material de construção necessário;
- tensão e frequência elétrica disponíveis.
Quanto mais completos forem os dados fornecidos, mais preciso será o dimensionamento.
Perguntas Frequentes
Qual é a diferença entre um alimentador helicoidal e uma rosca transportadora?
A rosca transportadora é utilizada principalmente para transportar materiais.
O alimentador helicoidal de compressão também realiza a alimentação, mas comprime o material e pode formar um tampão capaz de vedar a passagem de vapor e separar zonas com diferentes pressões.
Por que o material é comprimido dentro do alimentador?
A compressão aumenta a densidade do material, ajuda a remover parte da água livre e forma um tampão compacto que contribui para impedir o retorno de vapor.
O que é um alimentador helicoidal com formação de tampão?
É um equipamento no qual uma rosca rotativa comprime progressivamente a matéria-prima até formar uma massa compactada antes da descarga.
Esse tampão pode atuar como uma barreira entre uma área de baixa pressão e um processo de alta pressão.
O alimentador helicoidal pode trabalhar com cavacos de madeira?
Sim.
Alimentadores industriais desse tipo podem ser utilizados para cavacos de madeira e outros materiais fibrosos.
A configuração deve ser selecionada de acordo com tamanho dos cavacos, umidade, densidade, capacidade e condições do processo.
Para que serve o dispositivo de contrapressão?
Ele cria resistência controlada na descarga.
Essa resistência permite que a rosca comprima o material e mantenha uma formação estável do tampão.
Como selecionar a capacidade do alimentador?
A seleção não deve considerar apenas toneladas por dia.
Também devem ser avaliados:
- teor de umidade;
- tamanho das partículas;
- densidade aparente;
- grau de compressão;
- pressão do processo posterior.
Conclusão
Na indústria de celulose e papel, um alimentador helicoidal pode desempenhar funções muito mais importantes do que simplesmente transportar matéria-prima.
Um alimentador helicoidal de compressão corretamente projetado pode combinar várias funções em um único processo contínuo:
alimentação, compressão, abertura mecânica, desidratação parcial, formação de tampão e vedação contra pressão.
Quando o material deixa a zona de compressão e se expande, sua estrutura também pode se tornar mais favorável à penetração de vapor ou produtos químicos.
Em linhas que trabalham com alta temperatura e pressão, o desempenho do alimentador pode influenciar diretamente:
- estabilidade da alimentação;
- vedação de vapor;
- eficiência energética;
- qualidade da impregnação;
- continuidade da produção.
Por isso, a seleção do equipamento não deve ser baseada exclusivamente na capacidade nominal.
É necessário avaliar conjuntamente:
tipo de matéria-prima, umidade, tamanho das partículas, densidade, grau de compressão, pressão de operação e condições do processo posterior.
Um alimentador corretamente selecionado não apenas garante a movimentação confiável do material, mas também cria uma conexão estável entre o sistema de alimentação atmosférica e as principais etapas pressurizadas do processo de produção de celulose.
Case
-
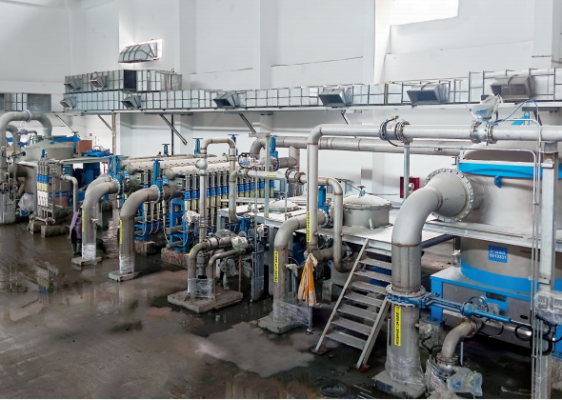 O sistema completo de preparação de massa da Yunda para a máquina de papel de 6.600 mm da Jinlong entra na fase de comissionamento
-
 Yunda conquista contratos consecutivos para projetos de papel tissue de alta qualidade nas duas principais bases do Grupo Yusen
-
 Yunda conclui com sucesso o envio do sistema completo de preparação de massa fornecido para o projeto de papel tissue do Grupo Hengan
-
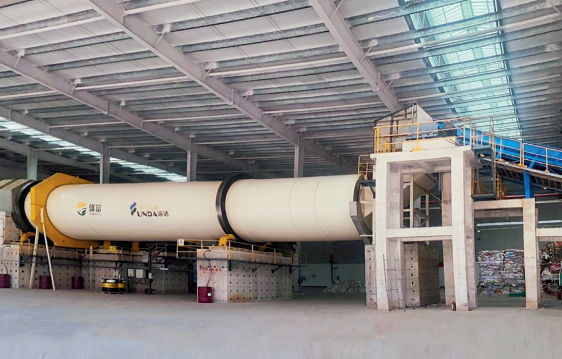 O sistema completo de preparação de massa da Yunda para o projeto de cartão cinza de 300.000 t/ano da Guangxi Xiongfu Paper entra em operação com sucesso
-
 A Yunda conquista o pedido de fornecimento da linha completa de equipamentos de produção de pasta quimi-termo-mecânica branqueada (BCTMP) de 150.000 toneladas para a Qian’an Boda Paper
-
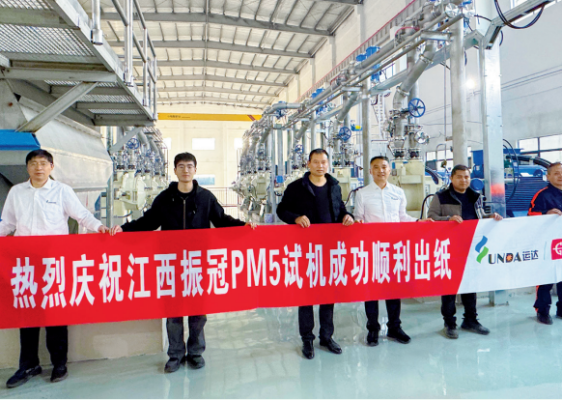 Um excelente começo! O sistema completo de preparação de massa da Yunda garante a produção bem-sucedida de papel na PM5 da Jiangxi Zhenguan
-
 Yunda inicia com sucesso o sistema completo de preparação de massa e de approach flow no projeto de papel tissue de 80.000 toneladas por ano da Jiangmen Renke Oasis
-
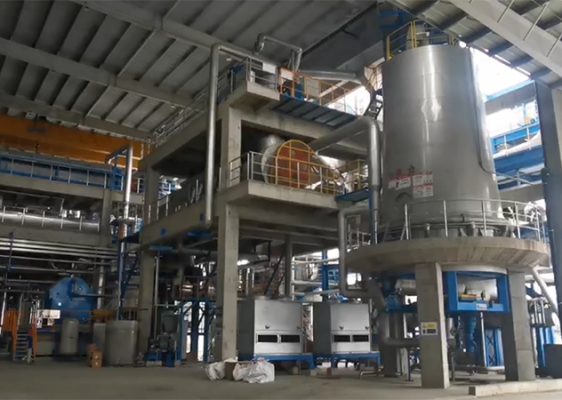 Projeto i-CTMP de Fibra de Bambu de 400 t/d
-
 Qianan Boda Cultural Paper