Os hidrociclones podem ser projetados para operar em fluxo contracorrente ou unidirecional, de acordo com a direção dos fluxos de rejeitos e de massa aceita em relação à entrada. Nos hidrociclones contracorrentes, a entrada e a saída da massa aceita estão localizadas em um lado do equipamento, enquanto a saída de rejeitos fica no lado oposto. Nos hidrociclones de fluxo unidirecional, as conexões de saída da massa aceita e dos rejeitos estão localizadas na extremidade oposta à entrada.
Como mostra a Figura 1, tanto os depuradores de partículas pesadas (HW — Heavy Weight) quanto os depuradores de partículas leves (LW — Light Weight) podem operar em fluxo contracorrente ou unidirecional. Nos depuradores HW contracorrentes, a saída da massa aceita fica na parte superior, enquanto a saída de rejeitos está localizada na parte inferior do cone. Nos depuradores LW contracorrentes, a disposição é geralmente inversa.
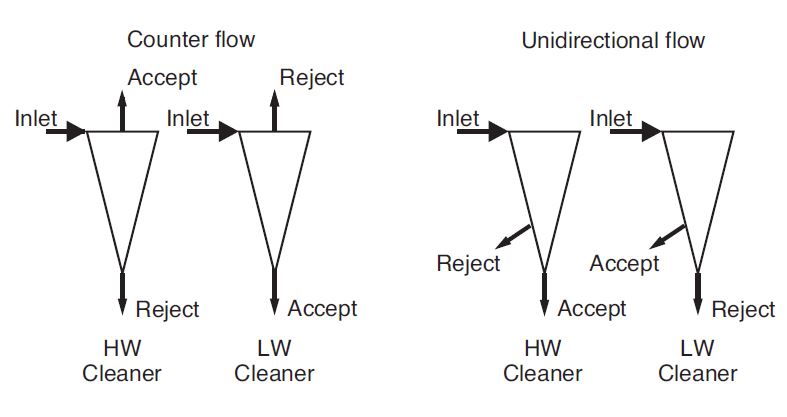
Figura 1. Princípios de funcionamento dos hidrociclones contracorrentes e unidirecionais para a remoção de partículas pesadas (HW) e leves (LW).
Nos depuradores HW e LW de fluxo unidirecional, ambas as saídas estão localizadas na parte inferior do cone do hidrociclone. A única diferença entre os equipamentos é que, nos depuradores HW, os rejeitos são removidos da suspensão próximo à parede, enquanto, nos depuradores LW, é nessa região que ocorre a saída da massa aceita.
Esse funcionamento aproveita o princípio da força centrífuga, segundo o qual as partículas pesadas se concentram na região externa, enquanto as partículas leves tendem a se concentrar na região interna. As partículas pesadas seguem uma trajetória espiral próxima à parede até a extremidade cônica do hidrociclone, sendo removidas pela saída de rejeitos juntamente com uma pequena parcela da suspensão de entrada, correspondente a aproximadamente 3–15% em volume ou 3–30% em massa. Nos depuradores HW contracorrentes, a massa aceita é retirada como fluxo principal pela extremidade superior do ciclone.
As partículas leves tendem a migrar para o centro do depurador. Nos depuradores LW contracorrentes, os contaminantes leves são removidos pela saída de rejeitos localizada na extremidade superior, juntamente com uma parcela do fluxo total, correspondente a aproximadamente 3–15% em volume ou 1–15% em massa. A maior parte da suspensão sai do hidrociclone pela abertura de saída da massa aceita, localizada na extremidade cônica.
Os rejeitos podem ser removidos de forma contínua ou intermitente, à pressão atmosférica (somente na operação contínua) ou sob pressão (em ambos os modos de operação). A lavagem reversa das fibras ocorre somente quando a remoção dos rejeitos é contínua.
Os depuradores podem operar em qualquer posição, pois a força centrífuga no interior do equipamento é muito superior à força da gravidade. Por isso, podem ser encontradas instalações com os depuradores posicionados verticalmente, horizontalmente ou em outras configurações.
Instalação de hidrociclones em baterias de depuradores
Os hidrociclones não podem ter suas dimensões simplesmente aumentadas ou reduzidas para adaptar sua capacidade. A eficiência da separação depende fortemente da geometria do equipamento. A vazão típica de um único depurador de baixa consistência (LC — Low Consistency) é de algumas centenas de litros por minuto. Para atingir a capacidade de produção necessária em uma fábrica de papel, é preciso utilizar uma quantidade de depuradores compatível com a vazão requerida.
Para acomodar um grande número de equipamentos, são projetadas baterias de depuradores que permitem conectar os aparelhos com o mínimo de complexidade estrutural. A Figura 2 apresenta três configurações básicas dessas baterias. Na maioria delas, os depuradores individuais são conectados a tubulações ou câmaras comuns de entrada, saída da massa aceita e saída de rejeitos.
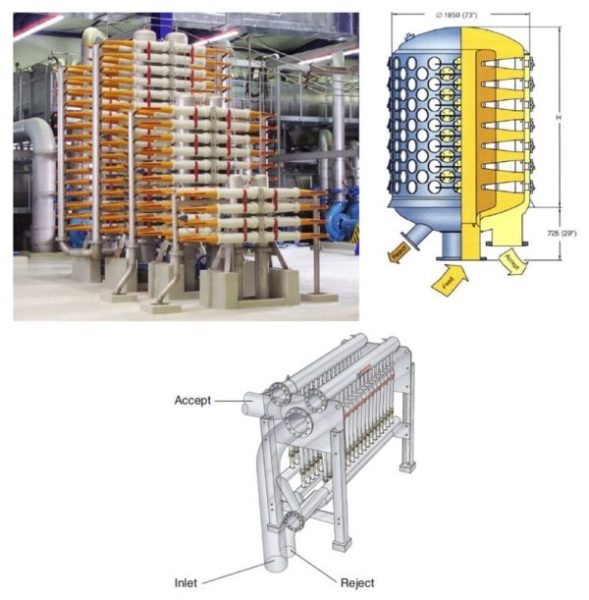
Figura 2. Diferentes configurações de baterias de depuradores (parte superior esquerda: © Andritz AG; parte superior direita: © Noss AB; parte inferior: © J.M. Voith GmbH & Co. KG).
Os rejeitos provenientes da primeira etapa de depuradores LC podem ser processados em até quatro etapas, dependendo do tamanho do sistema e do teor de contaminantes presentes na suspensão de entrada. A configuração mais comum é a disposição em cascata.
Os rejeitos da primeira etapa, que opera no nível de produção, são enviados para a segunda etapa, destinada à recuperação de fibras. A massa aceita da segunda etapa retorna à entrada da primeira. Os rejeitos da segunda etapa seguem para a terceira etapa, enquanto a massa aceita da terceira retorna à entrada da segunda. Esse processo continua sucessivamente, com os rejeitos sendo encaminhados para a etapa seguinte, quando existente, até chegar à última etapa de depuração. A consistência típica da massa na entrada varia de 0,8% a 2%.
A consistência da massa nos rejeitos dos depuradores de partículas pesadas é superior à consistência da suspensão na entrada. O fator de concentração durante a operação contínua depende da proporção volumétrica de rejeitos, do tipo de massa e do tipo de depurador. Em geral, uma maior eficiência de separação está associada a um fator de concentração mais elevado.
Nos depuradores com baixa vazão volumétrica de rejeitos, como aqueles com saída aberta e sem pressurização, o fator de concentração é de aproximadamente 3 a 7. Nos depuradores pressurizados, que apresentam maior vazão volumétrica de rejeitos, esse fator normalmente varia de 1,5 a 3.
Esse aumento não resulta exclusivamente da maior concentração de fibras, pois fatores de concentração elevados também podem decorrer do maior teor de cargas minerais e partículas pesadas presentes nos rejeitos.
Para garantir um processamento eficiente nas etapas seguintes de depuração, os rejeitos precisam ser diluídos. Para reduzir as vazões e o tamanho dos depuradores necessários, a consistência da massa na água de diluição deve ser a mais baixa possível.
Como a vazão diminui à medida que o fluxo passa pelas etapas subsequentes, o número de depuradores pode ser reduzido em cada etapa. Em sistemas de depuração de partículas pesadas, por exemplo, a capacidade de cada etapa corresponde a aproximadamente 25–45% da capacidade da etapa anterior.
A quantidade necessária de depuradores também depende do fator de concentração, da proporção de rejeitos e da consistência da massa na água de diluição.
A eficiência de depuração depende significativamente da vazão de processamento. Quando ocorrem grandes variações na produção, alguns depuradores da primeira etapa devem ser ligados ou desligados conforme necessário. Dessa forma, os equipamentos em operação podem trabalhar dentro de sua faixa ideal de desempenho.
Como lidar com o desgaste por abrasão nos hidrociclones
Os corpos dos hidrociclones estão sujeitos à ação altamente abrasiva de partículas pesadas presentes como contaminantes na suspensão de fibras, incluindo metais, vidro, areia, cargas minerais e pigmentos de revestimento. Além disso, esses equipamentos podem operar com velocidades de fluxo muito elevadas, como ocorre nos depuradores LC.
O desgaste por abrasão é particularmente intenso nas regiões em que essas partículas atingem as paredes internas com elevada energia cinética, deslizam sobre as superfícies a alta velocidade ou estão sujeitas a ambos os efeitos. Frequentemente, as partículas permanecem em trajetórias quase estacionárias em determinada altura do ciclone. Por esse motivo, a zona de entrada e a região cônica do hidrociclone apresentam maior risco de desgaste abrasivo.
Existem duas abordagens principais para combater esse problema.
Primeiro, as superfícies mais vulneráveis são protegidas com revestimentos cerâmicos ou fabricadas inteiramente em cerâmica. Outros materiais de revestimento, como borracha e cromo duro, também podem ser utilizados em determinadas aplicações.
Segundo, o projeto dos contornos hidráulicos do hidrociclone é otimizado para garantir trajetórias adequadas das partículas, reduzindo o impacto e o desgaste das superfícies internas do equipamento.
Case
-
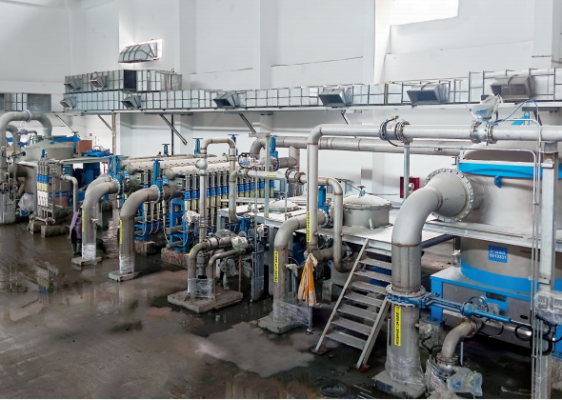 O sistema completo de preparação de massa da Yunda para a máquina de papel de 6.600 mm da Jinlong entra na fase de comissionamento
-
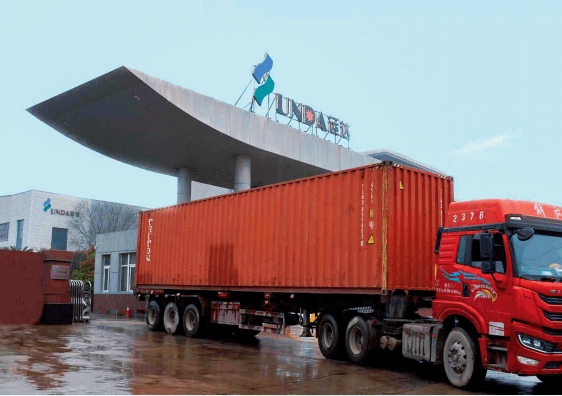 Equipamentos Essenciais de Preparação de Massa Fornecidos pela Yunda para o Projeto de Modernização da Produção de Papel Tissue da International Paper no Uzbequistão São Embarcados com Sucesso
-
 Yunda conquista contratos consecutivos para projetos de papel tissue de alta qualidade nas duas principais bases do Grupo Yusen
-
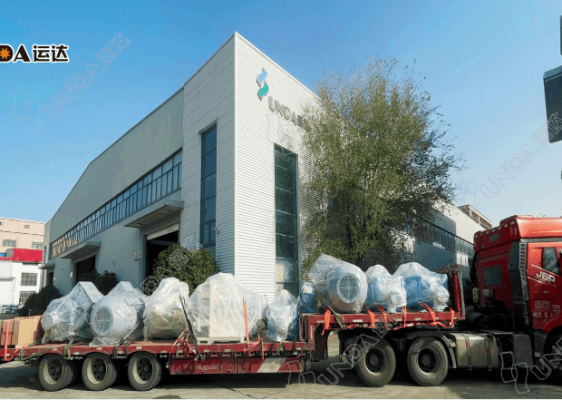 Yunda conclui com sucesso o envio do sistema completo de preparação de massa fornecido para o projeto de papel tissue do Grupo Hengan
-
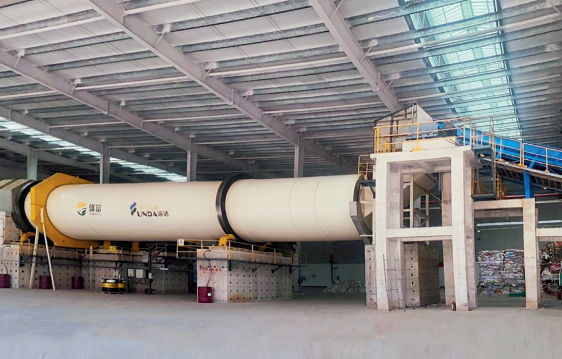 O sistema completo de preparação de massa da Yunda para o projeto de cartão cinza de 300.000 t/ano da Guangxi Xiongfu Paper entra em operação com sucesso
-
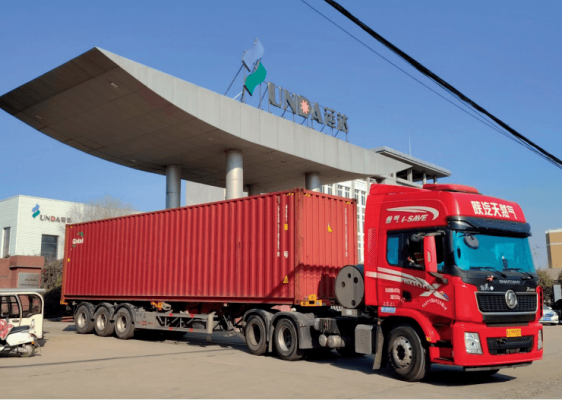 Yunda realiza com sucesso o envio dos sistemas completos de preparação de massa e processamento de aparas para o projeto de papel tissue da BAOBAB Paper no Zimbábue
-
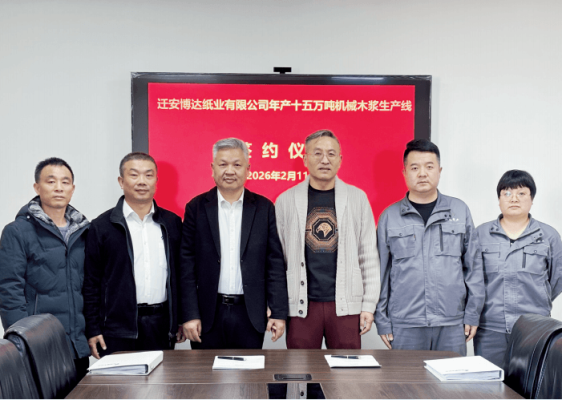 A Yunda conquista o pedido de fornecimento da linha completa de equipamentos de produção de pasta quimi-termo-mecânica branqueada (BCTMP) de 150.000 toneladas para a Qian’an Boda Paper
-
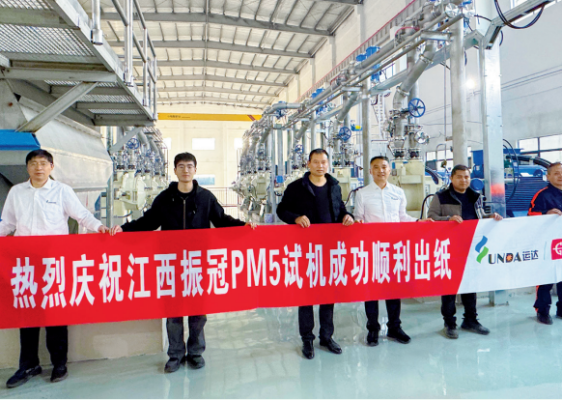 Um excelente começo! O sistema completo de preparação de massa da Yunda garante a produção bem-sucedida de papel na PM5 da Jiangxi Zhenguan
-
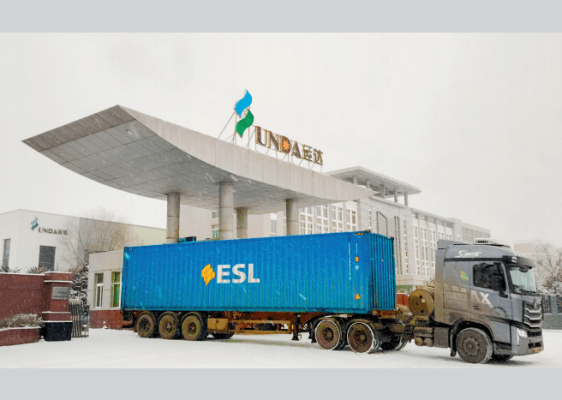 Yunda Envia Equipamentos Essenciais para o Sistema de Preparação de Massa do Projeto de Papel para Embalagem da Sama Pack, no Egito